ยกระดับการผลิตพลาสติกด้วยเทคโนโลยีวัดระดับและความดัน เพิ่มความแม่นยำ พร้อมขับเคลื่อนสู่การผลิตที่ยั่งยืน


            ในอุตสาหกรรมการผลิตพลาสติกที่ต้องอาศัยความแม่นยำในทุกขั้นตอน การควบคุมปริมาณวัตถุดิบและการตรวจสอบสภาวะการผลิตอย่างต่อเนื่องถือเป็นปัจจัยสำคัญที่ส่งผลต่อคุณภาพของผลิตภัณฑ์ ประสิทธิภาพของกระบวนการผลิต และการใช้พลังงานอย่างคุ้มค่า ด้วยเหตุนี้ Renolit ผู้ผลิตฟิล์มพลาสติกและผลิตภัณฑ์พลาสติกชั้นนำ จึงเลือกใช้เทคโนโลยีการวัดระดับ (Level Measurement) และการวัดความดัน (Pressure Measurement) จาก VEGA เพื่อยกระดับการควบคุมกระบวนการผลิต พร้อมสนับสนุนเป้าหมายการลดการปล่อยก๊าซคาร์บอนไดออกไซด์และมุ่งสู่ความเป็นกลางทางคาร์บอน

            หัวใจสำคัญของกระบวนการผลิตพลาสติก คือการจ่ายวัตถุดิบให้ได้ปริมาณที่ถูกต้องตามสูตร ไม่ว่าจะเป็นพอลิเมอร์ สารเติมแต่ง หรือสารให้สี ซึ่งต้องอาศัยข้อมูลการวัดที่มีความแม่นยำสูง VEGA จึงนำเสนอ VEGAPULS 6X เซนเซอร์เรดาร์สำหรับการวัดระดับที่สามารถใช้งานได้อย่างครอบคลุม ทั้งการตรวจวัดของเหลวในถัง IBC ขนาด 1,000 ลิตร และการวัดระดับวัสดุชนิดผงหรือเม็ดภายในไซโลขนาดใหญ่ที่มีความสูงถึง 23 เมตร โดยสามารถตรวจวัดได้อย่างแม่นยำในระดับมิลลิเมตรโดยไม่จำเป็นต้องเปิดหรือดัดแปลงภาชนะจัดเก็บ ช่วยให้ผู้ผลิตสามารถบริหารจัดการวัตถุดิบได้อย่างมีประสิทธิภาพ ลดความเสี่ยงจากการขาดแคลนวัตถุดิบ และทำให้สายการผลิตดำเนินงานได้อย่างต่อเนื่อง

            นอกจากการวัดระดับแล้ว VEGA ยังช่วยเสริมความปลอดภัยในกระบวนการผลิตผ่านการใช้ VEGAFLEX 81 สำหรับการวัดระดับของของเหลวและการตรวจวัดชั้นของของเหลว (Interface Measurement) ควบคู่กับ VEGASWING 63 สวิตช์ตรวจจับระดับแบบสั่น เพื่อป้องกันการล้นของถัง เพิ่มความปลอดภัยและความน่าเชื่อถือให้กับกระบวนการผลิต

            อีกหนึ่งความท้าทายสำคัญของอุตสาหกรรมพลาสติกคือ การใช้พลังงานอย่างมีประสิทธิภาพ เนื่องจากกระบวนการผลิตต้องใช้พลังงานในปริมาณสูง Renolit จึงติดตั้งมิเตอร์วัดพลังงานกว่า 300 จุด เพื่อเฝ้าติดตามการใช้พลังงานในสายการผลิต โดยเฉพาะในระบบควบคุมอุณหภูมิของลูกรีด (Calender Rolls) ซึ่งใช้ VEGADIF 85 Differential Pressure Transmitter ในการวัดความดันต่างและตรวจสอบอัตราการไหลของน้ำร้อนอย่างแม่นยำ ส่งผลให้สามารถควบคุมการถ่ายเทความร้อนได้ตรงตามความต้องการ ลดการสูญเสียพลังงาน และรักษาคุณภาพของผลิตภัณฑ์ให้มีความสม่ำเสมอ

            จุดเด่นอีกประการของ VEGADIF 85 คือการออกแบบให้สามารถถอดเปลี่ยนหรือบำรุงรักษาได้โดยไม่ต้องหยุดกระบวนการผลิต ช่วยลดเวลาหยุดเดินเครื่อง (Downtime) และเพิ่มประสิทธิภาพในการบำรุงรักษา นอกจากนี้ ระบบอิเล็กทรอนิกส์แบบ Dual Chamber ยังสามารถวัดทั้งความดันสถิต (Static Pressure) และความดันต่าง (Differential Pressure) ได้พร้อมกัน ลดความจำเป็นในการติดตั้งเซนเซอร์เพิ่มเติม และช่วยประหยัดต้นทุนการลงทุนในระยะยาว

            ด้วยการนำเทคโนโลยีของ VEGA มาใช้ Renolit สามารถเพิ่มความแม่นยำในการควบคุมกระบวนการผลิต ลดการใช้พลังงาน และยกระดับการตรวจสอบย้อนกลับ (Traceability) ของผลิตภัณฑ์ได้อย่างมีประสิทธิภาพ อีกทั้งการพัฒนาซอฟต์แวร์เพื่อเพิ่มประสิทธิภาพการทำงานของอุปกรณ์ยังช่วยลดการสูญเสียพลังงานในโหมด Standby ได้ถึงร้อยละ 60 พร้อมเดินหน้าปรับปรุงระบบทำความร้อนและความเย็นอย่างต่อเนื่อง

สนใจข้อมูลเพิ่มเติมหรือต้องการใบเสนอราคา โทร. 02 700 9240 อีเมล: info.th@vega.com เว็บไซต์: www.vega.com

Beyond Specialty Coffee: The Science of Fermentation Shaping Arabica Coffee Flavor, Quality, and Safety

Beyond Specialty Coffee: ศาสตร์แห่งการหมัก เบื้องหลังกลิ่นรส คุณภาพ และความปลอดภัยของกาแฟอะราบิกา


Continue reading “Beyond Specialty Coffee: The Science of Fermentation Shaping Arabica Coffee Flavor, Quality, and Safety”

Thailand LAB INTERNATIONAL 2026: The Innovation Platform Empowering Tomorrow’s Laboratories and Driving Industrial Excellence

Thailand LAB INTERNATIONAL 2026: เวทีแห่งนวัตกรรมที่จะยกระดับห้องปฏิบัติการ และขับเคลื่อนอุตสาหกรรมสู่อนาค Continue reading “Thailand LAB INTERNATIONAL 2026: The Innovation Platform Empowering Tomorrow’s Laboratories and Driving Industrial Excellence”

Fermented Soybean as a Health Functional Enhancer:From Traditional Wisdom to Future Functional Ingredients

การเพิ่มศักยภาพสารออกฤทธิ์เชิงหน้าที่ในถั่วเหลืองหมัก: จากภูมิปัญญาการหมักสู่ Functional Ingredients แห่งอนาคต

            อุตสาหกรรมอาหารกำลังเปลี่ยนผ่านจากการพัฒนาผลิตภัณฑ์ที่เน้นคุณค่าทางโภชนาการ (Nutrition-based Foods) ไปสู่อาหารที่ส่งเสริมสุขภาพ (Health-promoting Foods) ภายใต้แนวคิด Food as Medicine และ Precision Nutrition โดยผู้บริโภคคาดหวังผลิตภัณฑ์ที่ช่วยลดความเสี่ยงของโรคไม่ติดต่อเรื้อรัง (NCDs) ส่งเสริมสุขภาพ และรองรับสังคมผู้สูงอายุ

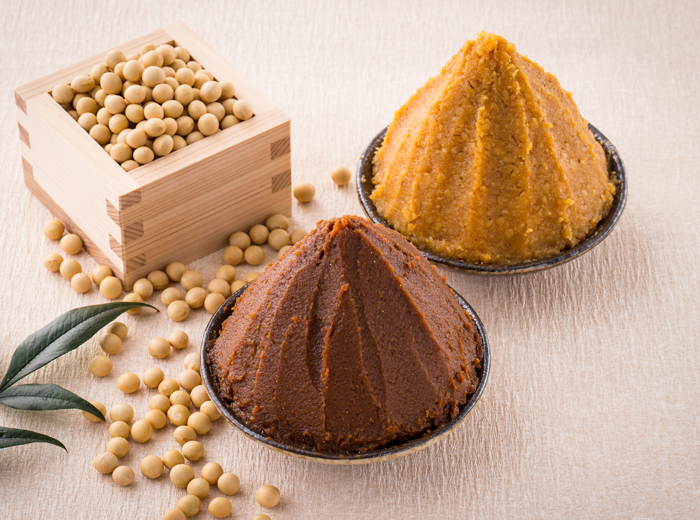
            ถั่วเหลืองเป็นวัตถุดิบสำคัญที่อุดมด้วยโปรตีนจากพืชและสารออกฤทธิ์ทางชีวภาพ โดยเฉพาะ ไอโซฟลาโวน (Isoflavones) ซึ่งมีบทบาทต่อสุขภาพกระดูก ระบบหัวใจและหลอดเลือด และการป้องกันโรคบางชนิด อย่างไรก็ตาม คุณค่าด้านสุขภาพของถั่วเหลืองไม่ได้ขึ้นอยู่กับวัตถุดิบเพียงอย่างเดียว แต่ยังขึ้นอยู่กับ กระบวนการหมัก ที่สามารถเปลี่ยนองค์ประกอบทางชีวเคมีและเพิ่มสารออกฤทธิ์ที่ร่างกายดูดซึมได้ดีขึ้น

            ในระหว่างการหมัก จุลินทรีย์จะสร้างเอนไซม์ β-glucosidase เพื่อเปลี่ยนไอโซฟลาโวนจากรูปแบบ Glycosides ไปเป็น Aglycones ซึ่งมีชีวปริมาณออกฤทธิ์ (Bioavailability) สูงกว่าและดูดซึมได้ง่ายกว่า ส่งผลให้ผลิตภัณฑ์ถั่วเหลืองหมักมีศักยภาพในการส่งเสริมสุขภาพมากขึ้น นอกจากนี้ เอนไซม์โปรตีเอสที่เกิดขึ้นระหว่างการหมักยังย่อยโปรตีนถั่วเหลืองให้กลายเป็น Functional Peptides ซึ่งมีฤทธิ์ต้านอนุมูลอิสระ ช่วยควบคุมความดันโลหิต ระดับน้ำตาลในเลือด ต้านการอักเสบ และเสริมการทำงานของระบบภูมิคุ้มกัน

            อีกหนึ่งแนวโน้มที่ได้รับความสนใจคือ Postbiotics หรือสารเมแทบอไลต์ที่เกิดขึ้นระหว่างการหมัก ซึ่งยังคงคุณสมบัติทางชีวภาพได้แม้ไม่มีจุลินทรีย์มีชีวิต ทำให้มีความคงตัวสูงและเหมาะสำหรับการพัฒนาอาหารเพื่อสุขภาพ อาหารทางการแพทย์ และผลิตภัณฑ์สำหรับผู้สูงอายุ

            ปัจจุบัน เทคโนโลยี Controlled หรือ Precision Fermentation ช่วยให้นักวิจัยสามารถคัดเลือกสายพันธุ์จุลินทรีย์และควบคุมสภาวะการหมักได้อย่างแม่นยำ เพื่อเพิ่มการสร้างสารออกฤทธิ์ตามต้องการ ไม่ว่าจะเป็น Aglycone Isoflavones, Functional Peptides หรือ Postbiotics ส่งผลให้การหมักก้าวจากเทคนิคการถนอมอาหารแบบดั้งเดิมสู่แพลตฟอร์มการผลิต Functional Ingredients มูลค่าสูง สำหรับประเทศไทย ผลิตภัณฑ์ถั่วเหลืองหมักพื้นเมืองยังมีศักยภาพในการต่อยอดสู่การพัฒนานวัตกรรมอาหารเพื่อสุขภาพและการเพิ่มมูลค่าวัตถุดิบเกษตรอย่างยั่งยืนในอนาคต

Continue reading “Fermented Soybean as a Health Functional Enhancer:From Traditional Wisdom to Future Functional Ingredients”

Life Cycle Assessment (LCA):Turning Hidden Costs into Opportunities for Profit and Sustainability

Life Cycle Assessment (LCA): เปลี่ยนต้นทุนแฝงสู่โอกาสในการสร้างผลกำไรและความยั่งยืน

            ปัจจุบันอุตสาหกรรมอาหารและเครื่องดื่มต้องเผชิญกับต้นทุนวัตถุดิบและพลังงานที่สูงขึ้น ความผันผวนของห่วงโซ่อุปทาน และข้อกำหนดด้านความยั่งยืนที่เข้มข้นขึ้น ขณะเดียวกัน “ต้นทุนแฝง” อย่าง Food Loss และ Food Waste ยังคงเป็นความสูญเสียที่หลายองค์กรอาจมองข้าม ทั้งที่อาหารทุกกิโลกรัมที่สูญเสียไปไม่ได้หมายถึงเพียงวัตถุดิบที่หายไป แต่ยังรวมถึงต้นทุนน้ำ พลังงาน แรงงาน และกำไรที่สูญเสียไปด้วย ดังนั้น การลดการสูญเสียอาหารจึงไม่ใช่เพียงประเด็นด้านสิ่งแวดล้อม แต่เป็นกลยุทธ์สำคัญในการลดต้นทุน เพิ่มประสิทธิภาพ และยกระดับความสามารถในการแข่งขัน

            แม้ Food Loss และ Food Waste จะสะท้อนการสูญเสียอาหารเช่นเดียวกัน แต่เกิดขึ้นต่างช่วงของห่วงโซ่อุปทาน โดย Food Loss เกิดขึ้นในขั้นตอนการผลิต การแปรรูป การจัดเก็บ และการขนส่งจากข้อจำกัดของกระบวนการ ขณะที่ Food Waste คือการทิ้งอาหารที่ยังใช้ประโยชน์ได้ในช่วงปลายห่วงโซ่อุปทาน เช่น การผลิตเกินความต้องการ สินค้าไม่เป็นไปตามข้อกำหนด หรือสินค้าหมดอายุ

            เครื่องมือสำคัญที่ช่วยให้ผู้ประกอบการมองเห็นโอกาสในการลดความสูญเสียคือ Life Cycle Assessment (LCA) ซึ่งเป็นการประเมินผลกระทบด้านสิ่งแวดล้อมตลอดวงจรชีวิตของผลิตภัณฑ์ตามมาตรฐาน ISO 14040 โดยช่วยเปิดเผยต้นทุนแฝง ระบุจุดที่ควรปรับปรุง และสนับสนุนการจัดทำข้อมูลด้าน ESG รวมถึงการลดการปล่อยก๊าซเรือนกระจกตามเป้าหมาย Net Zero อีกหนึ่งแนวทางที่ได้รับการยอมรับในระดับสากล คือ Food and Drink Material Hierarchy ซึ่งจัดลำดับการจัดการของเสียจากแนวทางที่สร้างคุณค่าสูงสุด ได้แก่ การป้องกันการเกิดของเสีย (Prevention) การใช้ทรัพยากรให้เกิดประโยชน์สูงสุด (Optimisation) การรีไซเคิล (Recycling) การนำพลังงานกลับคืน (Recovery) และการกำจัด (Disposal) ซึ่งควรเป็นทางเลือกสุดท้าย

            ในวันที่อุตสาหกรรมอาหารต้องแข่งขันภายใต้ต้นทุนที่สูงขึ้นและข้อกำหนดด้านความยั่งยืนที่เข้มข้นกว่าเดิม องค์กรที่สามารถบริหารจัดการ Food Loss และ Food Waste ได้อย่างเป็นระบบ ย่อมได้เปรียบทั้งด้านต้นทุน ประสิทธิภาพการผลิต และภาพลักษณ์องค์กร เพราะท้ายที่สุดแล้ว “ของเสียที่ดีที่สุด คือ ของเสียที่ไม่เกิดขึ้น” และทรัพยากรทุกส่วนควรถูกนำกลับมาสร้างคุณค่าให้ได้มากที่สุด เพื่อขับเคลื่อนการเติบโตอย่างยั่งยืนของอุตสาหกรรมอาหารในอนาคต

Continue reading “Life Cycle Assessment (LCA):Turning Hidden Costs into Opportunities for Profit and Sustainability”

Revolutionizing Pathogen Control through Rapid Detection Technologies and Risk Prediction Systems

ปฏิวัติการควบคุมเชื้อก่อโรคด้วย เทคโนโลยีตรวจวิเคราะห์รวดเร็วและระบบคาดการณ์ความเสี่ยง

            อุตสาหกรรมอาหารในปัจจุบันต้องเผชิญกับความท้าทายในการรักษาความปลอดภัยอาหารควบคู่กับการเร่งนำสินค้าออกสู่ตลาด ขณะที่การตรวจหาเชื้อก่อโรคด้วยวิธีเพาะเลี้ยงแบบดั้งเดิม เช่น Salmonella spp., Listeria monocytogenes และ Escherichia coli O157 ต้องใช้เวลานาน 3–7 วัน จึงไม่สอดคล้องกับระบบการผลิตที่มุ่งสู่การเฝ้าระวังเชิงรุกและการผลิตแบบรวดเร็ว

            ปัจจุบัน เทคโนโลยีตรวจวิเคราะห์เชื้อก่อโรคแบบรวดเร็วได้รับการพัฒนาให้มีความไว ความจำเพาะ และความแม่นยำสูงขึ้น โดยแบ่งเป็น 3 กลุ่มหลัก ได้แก่ เทคโนโลยีชีววิทยาระดับโมเลกุล เช่น Real-Time PCR, LAMP และ CRISPR-based Detection ที่สามารถตรวจหาเชื้อได้ภายในเวลาอันสั้น เทคโนโลยีภูมิคุ้มกันวิทยา เช่น ELISA, ELFA, Biosensors และ Lateral Flow Immunoassay (LFA) ที่เหมาะสำหรับการคัดกรองในสายการผลิต และ เทคโนโลยีวิเคราะห์จีโนมขั้นสูง เช่น MALDI-TOF Mass Spectrometry, Next-Generation Sequencing (NGS), Whole Genome Sequencing (WGS) และ Shotgun Metagenomics ซึ่งช่วยระบุชนิดเชื้อ ติดตามแหล่งปนเปื้อน และเฝ้าระวังจุลินทรีย์ในสภาพแวดล้อมการผลิตได้อย่างละเอียด

            นอกจากนี้ ผลการตรวจจากเทคโนโลยีแบบรวดเร็วยังสามารถผสานกับ AI-Based Biosensors เพื่อวิเคราะห์ข้อมูลจาก Environmental Swab ร่วมกับอุณหภูมิ ความชื้น ค่า pH ค่า aw และประวัติการทำความสะอาด ช่วยคาดการณ์จุดเสี่ยงการปนเปื้อนล่วงหน้า และเปลี่ยนระบบควบคุมคุณภาพจากการแก้ไขปัญหาภายหลัง (Reactive Approach) ไปสู่การบริหารความเสี่ยงเชิงป้องกันแบบเรียลไทม์ (Preventive Approach)

            แม้เทคโนโลยีตรวจวิเคราะห์แบบรวดเร็วจะมีต้นทุนสูงกว่าวิธีดั้งเดิม แต่ประโยชน์ด้านการลดเวลากักสินค้า ลดความเสี่ยงจากการเรียกคืนผลิตภัณฑ์ และเพิ่มประสิทธิภาพการเฝ้าระวังความปลอดภัยอาหาร ทำให้เทคโนโลยีเหล่านี้กลายเป็นเครื่องมือสำคัญในการยกระดับศักยภาพการแข่งขันของอุตสาหกรรมอาหารในระยะยาว

Continue reading “Revolutionizing Pathogen Control through Rapid Detection Technologies and Risk Prediction Systems”

Smoking Technology for High-Value Livestock Products

นวัตกรรมการรมควันสู่การสร้างสรรค์ผลิตภัณฑ์ปศุสัตว์มูลค่าสูง

แนวคิด Whole Carcass Utilization กำลังได้รับความสนใจมากขึ้นในอุตสาหกรรมเนื้อสัตว์ เพื่อเพิ่มมูลค่าชิ้นส่วนรอง (Secondary Cuts) ที่มีต้นทุนต่ำแต่มีศักยภาพด้านรสชาติ ผ่านเทคโนโลยีแปรรูปที่ช่วยยกระดับคุณภาพและสร้างผลิตภัณฑ์มูลค่าสูง หนึ่งในเทคนิคที่ได้รับความนิยมคือ การรมควัน (Smoking) ซึ่งช่วยสร้างเอกลักษณ์ด้านกลิ่น รสชาติ เนื้อสัมผัส และยืดอายุการเก็บรักษา

ประสิทธิภาพของการรมควันเกิดจากสารประกอบในควัน เช่น กรดอินทรีย์ ฟีนอล และสารคาร์บอนิล ที่ช่วยลดค่า pH บริเวณผิวอาหาร ยับยั้งจุลินทรีย์ ชะลอการเกิดออกซิเดชันของไขมัน และลดค่า water activity (aw) ส่งผลให้ผลิตภัณฑ์มีคุณภาพและเก็บรักษาได้นานขึ้น

อุตสาหกรรมอาหารนิยมใช้ทั้ง Cold Smoking สำหรับสร้างกลิ่นรสโดยไม่ทำให้ผลิตภัณฑ์สุก และ Hot Smoking ที่ให้ความร้อนพร้อมปรุงสุกในกระบวนการเดียว ปัจจุบันโรงงานใช้ตู้รมควันอุตสาหกรรมที่ควบคุมอุณหภูมิ ความชื้น และการไหลเวียนของควันได้อย่างแม่นยำ เพื่อให้คุณภาพสม่ำเสมอในทุกล็อตการผลิต นอกจากนี้ Liquid Smoke และ Smoke Powder ยังเป็นทางเลือกที่ช่วยสร้างกลิ่นรมควันอย่างสม่ำเสมอ ลดระยะเวลาการผลิต และควบคุมคุณภาพได้ง่ายกว่าการรมควันแบบดั้งเดิม

อย่างไรก็ตาม การรมควันอาจก่อให้เกิดสาร PAHs และ HCAs หากควบคุมกระบวนการไม่เหมาะสม ผู้ผลิตจึงต้องเลือกวัตถุดิบ ระบบการรมควัน และเงื่อนไขการผลิตที่ได้มาตรฐาน เพื่อสร้างผลิตภัณฑ์ที่มีคุณภาพสูง ปลอดภัย และตอบโจทย์การเพิ่มมูลค่าผลิตภัณฑ์เนื้อสัตว์อย่างยั่งยืน

Continue reading “Smoking Technology for High-Value Livestock Products”